
Inledning till axeltätningar
En radialfläkt är en robust fläkt som klarar av att hantera luft, damm, rök- eller processgaser. Beroende på applikation kan det krävas att det transporterade mediet inte läcker ut till omgivningen, detta kan t.ex. bero på att det är giftiga gaser som måste hållas i systemet och inte får läcka ut, eller t.ex. processgaser som är varma och därmed kan orsaka skada på en operatör.
I denna del av fläktskolan kommer vi gå igenom ett urval av axeltätningar för radialfläktar, samt när de bör användas.
Varför behövs axeltätningar?
I en radialfläkt roterar fläkthjulet på en axel som, oavsett utformning på fläkten, måste passera genom fläkthuset. Det är mellan denna axel och fläkthuset som eventuellt läckage kan ske.
Läckage kan innebära:
- Utsläpp av damm eller partiklar
- Spridning av lukt
- Förlust av processgaser
- Säkerhetsrisker vid farliga medier
- Förlust av luftflöde och tryck (vid extrema fall)
Ju högre tryck, temperatur eller krav på täthet som råder, desto viktigare blir valet av tätning.
Täthetsklasser enligt ISO 13349
För applikationer där läckage är en kritisk faktor kan fläktar klassificeras enligt standarden ISO 13349. Standarden innehåller bland annat kategorier för gastäta fläktar där tätningsprestandan verifieras genom läckagemätning vid definierade trycknivåer.
Täthetsklasserna betecknas vanligtvis från A till G, där klass A tillåter högst läckage och klass G ställer de allra högsta kraven på täthet. Klasserna A–D motsvarar ungefär de läckageklasser som länge använts inom ventilationsbranschen, medan klass E ofta används för system som hanterar giftiga eller miljöfarliga gaser. Klasserna F och G är avsedda för mycket krävande tillämpningar där extremt låg läckagenivå krävs.
Valet av täthetsklass påverkar direkt vilken typ av axeltätning som krävs. En standardtätning kan vara tillräcklig för enklare ventilationsapplikationer, medan högre täthetsklasser ofta kräver dubbeltätningar, packboxar eller system med spärrgas för att uppnå önskad prestanda.
Vid projektering av processfläktar inom exempelvis kemiindustri, energianläggningar, rökgasrening eller ATEX-miljöer är det därför viktigt att specificera önskad täthetsklass redan i förfrågningsunderlaget. På så sätt säkerställs att fläktens konstruktion och axeltätning uppfyller processens krav på säkerhet, miljö och driftsäkerhet.
Täthetsklasserna testas och godkänns genom att de utsätts för ett visst tryck under tid samtidigt som läckaget mäts i liter luft per sekund per kvadratmeter fläktyta.
Enheten l/s·m² beskriver hur mycket luft som läcker ut per sekund, normaliserat mot fläktens mantelarea.
Mantelarean i sin tur beräknas som den totala ytan av fläktens kåpa som är utsatt för övertryck – det vill säga den yta där läckage kan förekomma.
Det som vi kan ta med oss från detta är att en större fläkt därmed får läcka mer än en liten enligt ISO-standarden.
Exempel på användningsområden för olika täthetsklasser
| Täthetsklass | Typisk användning |
| A-B | Normal industri- och ventilationsdrift |
| C-D | Processluft, dammhantering och rökgaser |
| E | Giftiga eller miljöfarliga gaser |
| F | Kärntekniska och säkerhetskritiska applikationer |
| G | Extremt höga krav på gastäthet |
Observera att klassningen baseras på uppmätta läckagevärden vid definierade provtryck enligt ISO 13349 och inte enbart på vilken typ av tätning som används.
Tätningstyper
Typ 1 – Standardutförande – navtätning
Täthetsklass: Utanför ISO
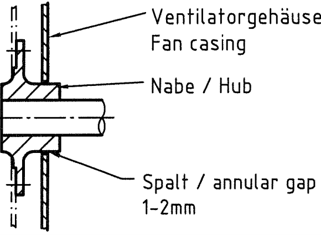
Ibland behövs det ingen axeltätning, det kan till exempel röra sig om ren komfortventilation där det inte är tal om några höga tryck eller kritiskt media.
Vår enklaste tätningstyp är ingen tätning alls.
Vår standarddesign innebär att fläkten konstrueras på ett sätt så att det tillåts ett visst glapp mellan impellernav och fläktkåpa.
| Fördelar | Nackdelar | Typiska användningsområden |
| Standardkonstruktion Ingen extra kostnad Inget extra underhåll | Begränsad täthet Inte lämplig för dammiga eller kritiska processer | Komfortventilation Ren luft Applikationer utan särskilda täthetskrav |
Typ 2 – Fläkthjul med bakre skovelblad samt filtpackning
Täthetsklass: Utanför ISO
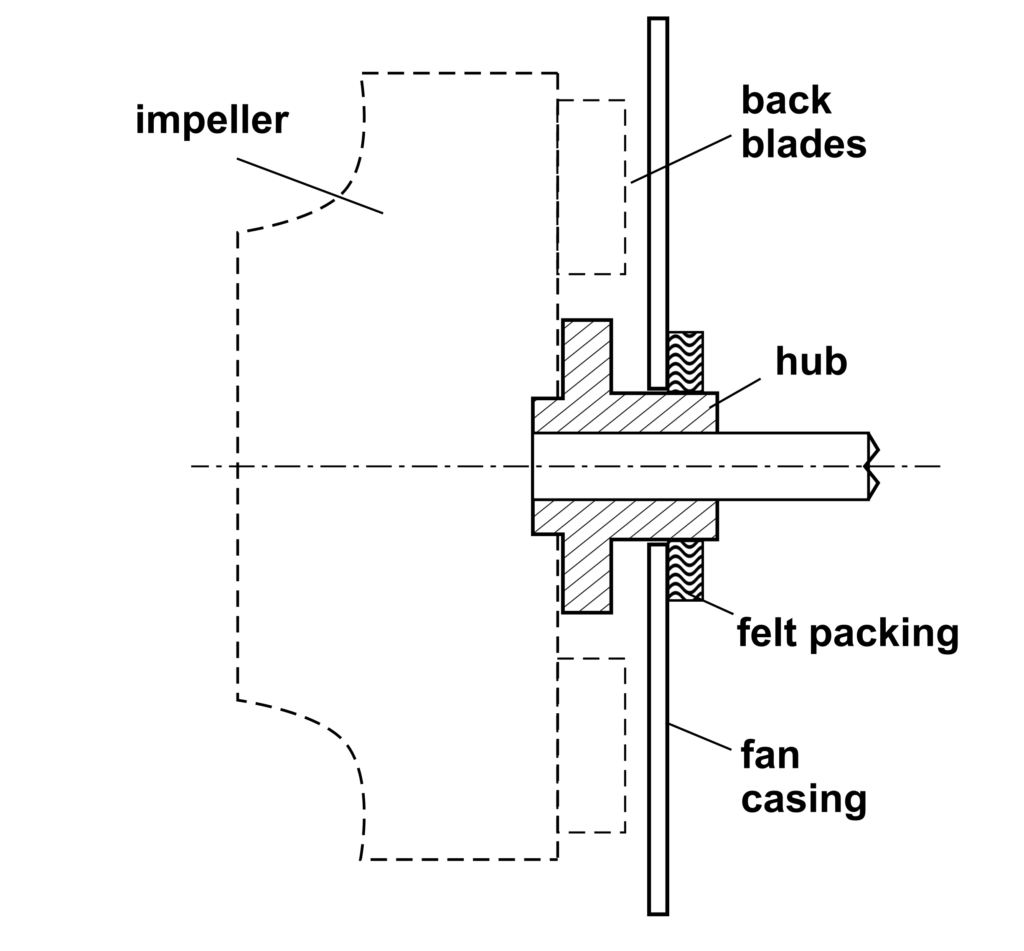
Ett steg upp från vår standarddesign är en relativt simpel tätningslösning där vi kombinerar bakre skovelblad på impellern samt en filtinsats på fläkthuset som tätar mot axeln.
När fläkten roterar skapar de bakre skovelbladen ett lokalt undertryck vid axelgenomföringen som minskar läckaget genom tätningen.
Filttätningen monteras så den har en anläggningsyta mot axeln och minskar därmed öppningen mellan axel och fläktkåpa.
Dessa lösningar behöver inte kombineras utan kan väljas var för sig.
| Fördelar | Nackdelar | Typiska användningsområden |
| Lägre läckage utan komplicerad tätning Enkel lösning utan dyra reservdelar | Begränsad täthet Inte lämplig för kritiska processer | Industriell ventilation Lätt dammhaltig luft Applikationer med måttliga täthetskrav |
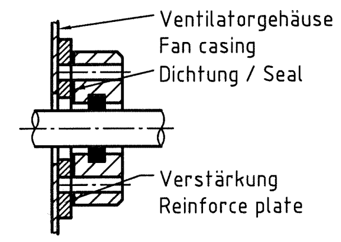
Typ 3 – Enkeltätning (WD1)
Täthetsklass: A
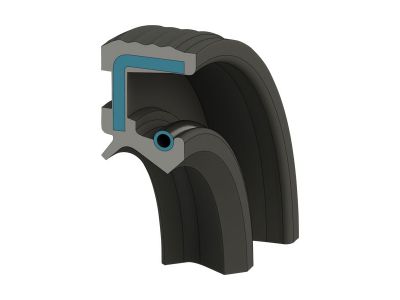
Nästa steg är en läpptätning med en tätningsring runt axeln.
Denna konstruktion ger betydligt bättre täthet än standardutförandet och kan kombineras med bakre skovelblad för ytterligare förbättring.
Tätningstypen är en insats som skruvas fast i fläktkåpan och har en tätningsring som tätar mot motoraxeln.
Klass A tätningar testas med 0,5 kPa under 15 minuter och får läcka max 1,534 l/s m2
| Fördelar | Nackdelar | Typiska användningsområden |
| Högre täthet Relativt enkelt underhåll Kostnadseffektiv lösning | Begränsad täthet jämfört med mer avancerade tätningar Introducerar ny slitagedel till fläkten | Processgaser Materialtransport |
Typ 4 – Dubbeltätning (WD2)
Täthetsklass: B, C
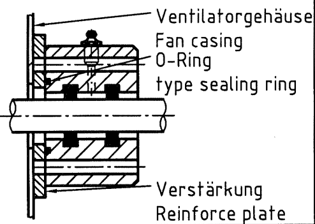
Vid högre krav används två tätningsringar med ett mellanrum mellan tätningarna.
Mellanrummet mellan tätningsringarna fylls med fett, med fördel används här en återsmörjningsenhet, så att fettet kontinuerligt fylls på.
Fettet fungerar även som en barriär mot läckage.
Denna lösning ger mycket låg läckagenivå och kan med fördel användas inom processindustrin.
Klass B tätningar testas med 1,0 kPa under 15 minuter och får läcka max 0,802 l/s m2.
Klass C tätningar testas med 2,0 kPa under 15 minuter och får läcka max 0,420 l/s m2.
| Fördelar | Nackdelar | Typiska användningsområden |
| Hög täthet Lång livslängd Kontrollerad läckagenivå | Kräver kontinuerlig kontroll av fettnivåer i eftersmörjningsenhet Högre kostnad | Energiindustri Kemiindustri Rökgashantering |
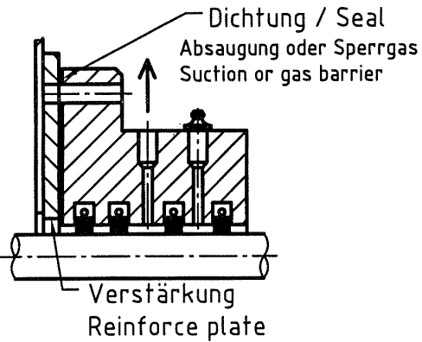
Typ 5 – Flerringstätning med sug eller gasbarriär (WDK)
Täthetsklass: D, E ,F
För de mest krävande applikationerna används tätningar med 2 eller fler tätningsringar.
Principen är densamma som för dubbeltätningen, men med fler anpassningsmöjligheter.
Beroende på applikation så anpassas tätningarna och t.ex. kan man tillföra:
- Spärrgas
- Skyddsgas
- Vakuum
Syftet är att förhindra att processmediet läcker ut eller att omgivningsluft tränger in.
Klass D tätningar testas med 2,5 kPa under 15 minuter med maximalt läckage 0,162 l/s m2.
Klass E tätningar testas med 2,5 kPa under 15 minuter med maximalt läckage 0,081 l/s m2.
Klass F tätningar testas med 3,0 kPa under 60 minuter och får maximalt tappa 500 Pa under testet.
| Fördelar | Nackdelar | Typiska användningsområden |
| Mycket hög täthet Anpassad för farliga medier Klarar höga temperaturer | Komplexitet Tillgång till spärrgas Kostnadsdrivande | Kemiska processer ATEX-miljöer Giftiga eller korrosiva gaser Höga temperaturer |
Andra tätningstyper
Packbox
Packboxtätning är en av de äldsta och mest beprövade tätningsprinciperna för industriella tillämpningar. Tätningen består av ett eller flera lager av komprimerbart packningsmaterial – ofta grafit, PTFE eller vävda fibrer – som pressas mot axeln med hjälp av en justerbar bussning.
Packningsgraden kan ställas in manuellt genom att dra åt eller lossa packboxens muttrar, vilket gör att tätningen kan justeras vid drift utan att fläkten behöver stoppas. Ett visst minimalt läckage är dock normalt och i vissa fall önskvärt för att smörja och kyla packningarna.
Denna lösning lämpar sig väl för applikationer där ett enkelt underhåll och låg initial kostnad prioriteras framför absolut täthet.
Alternativt finns också speciallösningar för applikationer med mycket höga temperaturer där fett och spärrluft inte (av olika anledningar) inte kan användas.
Tätningar för ATEX
När det kommer till ATEX-klassade fläktar så är tätningen extra viktig.
Om fläkten separerar två olika ATEX-zoner – exempelvis zon 1 innanför och zon 2 utanför – måste axeltätningen fungera som en godkänd barriär mellan zonerna. I dessa fall räcker det ofta inte med en enkel tätning, utan en dubbeltätning (WD2) med övertrycksbarriär av inert gas eller fett kan behövas för att säkerställa att explosiv atmosfär inte kan vandra längs axeln.
Oftast är den enklaste och mest kostnadseffektiva lösningen att ha samma zon både innanför och utanför fläkten.
För applikationer där zonerna på båda sidor om fläkten är likvärdiga, eller där kraven på täthet är lägre, kan en kopparskoning monteras runt axelgenomföringen enbart i syfte att förhindra gnistbildning – utan att fungera som en egentlig tätning – Se princip under typ 1 och 2.
Kopparskoningen säkerställer att kontakt mellan roterande och stationära delar inte ger upphov till gnistor, men hindrar inte gasutbyte mellan zonerna. Detta är därför endast en godkänd lösning när samma ATEX-klassning gäller på båda sidor om fläkten.
Vilket tätningsmaterial ska man välja?
Valet av material påverkar både livslängd och temperaturtålighet för läpptätningar.
| Material | När | Egenskaper | Temperaturområde |
| NBR (Nitrilgummi) | När det är mineralolja eller fett, temperaturen ligger under ca 100 °C och miljön är vanlig industri. Det är standardvalet för de flesta läpptätningar inom industrin. | God oljebeständighet Bra slitstyrka Priseffektivt | ca -30 till +100 °C |
| FKM (Viton) | Vid höga temperaturer, syntetoljor, bränsle, kemikalier eller hög hastighet, alltså där NBR skulle åldras, förhårdna eller svälla och läcka i förtid. | God kemikalieresistens Hög temperaturbeständighet Lång livslängd | ca -30 °C till +200 °C |
| PTFE (Teflon) | Används när kraven på kemikaliebeständighet är särskilt höga. | Mycket låg friktion Självsmörjande egenskaper Utmärkt kemikalieresistens | ca -80 °C till +200 °C |
FAQ – Vanliga frågor om axeltätningar för radialfläktar
Vad är en axeltätning?
En axeltätning tätar mellan den roterande axeln och fläkthuset för att förhindra läckage av luft eller processgaser.
Vilken axeltätning är bäst för en radialfläkt?
Det finns inget generellt svar – valet beror på applikation, medium, tryck och eventuella övriga krav. För standard ventilationsapplikationer klarar det sig ofta helt utan tätning eller med en enklare filtinsats, medan processindustri med aggressiva medier eller höga tryck kan kräva en mekanisk tätning eller dubbeltätning med barriärfett.
När behövs mer avancerade axeltätningar?
Mer avancerade tätningar behövs när fläkten hanterar explosiva, giftiga eller korrosiva medier, när olika ATEX-zoner ska separeras, eller när läckagekraven är mycket låga – exempelvis täthetsklass C. Även höga temperaturer, höga tryck eller krav på lång drifttid utan underhåll kan motivera ett mer avancerat tätningsutförande.
Vilka temperaturer klarar axeltätningar?
Det varierar kraftigt beroende på tätningstyp och material. Packboxtätningar i grafit klarar generellt upp till 400–500 °C, medan tätningar i PTFE är begränsade till cirka 200 °C. Mekaniska tätningar med specialmaterial kan klara högre temperaturer, men dimensioneras alltid för den specifika applikationen.
Sammanfattning
Axeltätningen är en liten komponent med stor påverkan på radialfläktens funktion. Rätt val minskar läckage, förbättrar arbetsmiljön och kan öka driftsäkerheten.
Generellt gäller: Rätt tätning för rätt applikation.
Ofta kommer man långt på en standardtätning eller en impeller med bakre skovelblad.
Rätt tätning behöver alltså inte vara en tätare tätning, utan den ska uppfylla de krav som ställs på applikationen. Annars riskerar ni att betala för mycket för en lösning som skapar onödiga extrakostnader i form av service och underhåll.
Vi på FläktComp hjälper er att välja rätt täthetsklass för er fläkt.


